
Come valutare la qualità di un ricamo guardando il retro: guida tecnica all'ispezione visiva
Per valutare la qualità tecnica di un ricamo non basta osservarne la brillantezza sul lato dritto: la vera perizia si compie ribaltando il capo. Il retro (o rovescio) svela all'istante l'equilibrio meccanico delle tensioni tra filo superiore e filo di spolina, l'appropriatezza dello stabilizzatore impiegato, la precisione della punciatura e la resistenza del disegno ai cicli di manutenzione e lavaggio ad alte temperature.
Sul dritto, infatti, la stiratura industriale e una finitura siliconica possono mascherare difetti di impianto e tensioni scorrette. Tuttavia, alla prima centrifuga o dopo poche settimane di sollecitazioni in cantiere, le tensioni errate provocano grinze irreversibili, arricciature a scodella e sfilacciamenti. Imparare a leggere il rovescio di un capo ricamato consente a responsabili acquisti, aziende e professionisti di verificare la bontà di una fornitura tecnica prima di distribuirla ai collaboratori.
Il bilanciamento della tensione: la regola dell'uno a due (regola dei tre terzi)
Nel ricamo a macchina, il punto si forma mediante l'intreccio controllato di due fili distinti:
- Il filo superiore (solitamente poliestere o viscosa ad alta tenacità, colorato).
- Il filo inferiore o di spolina (bobbin thread, comunemente ritorto di poliestere bianco o nero a titolo più sottile).
Come approfondito nelle analisi comparative tra arte tessile manuale e produzioni meccaniche sulla regolarità dei punti industriali, la tecnologia industriale si contraddistingue per una simmetria geometrica e una costanza millimetrica che sul retro non ammette sbavature.
Ispezionando una colonna di punto pieno (punto cordonetto o satin stitch), come le aste di una lettera o il contorno geometrico di uno stemma, il rovescio corretto deve mostrare la regola dei tre terzi:
- La fascia centrale (circa 1/3 della larghezza totale): deve essere occupata esclusivamente dal filo bianco di spolina.
- I due bordi laterali (circa 1/3 a sinistra e 1/3 a destra): devono essere formati dal filo colorato superiore, che curva sul retro tirato dalla spolina.
| filo colorato (1/3) | filo spolina (1/3) | filo colorato (1/3) |
Diagnostica dei difetti di tensione sul rovescio
Quando questo equilibrio viene a mancare, il retro segnala immediatamente l'origine dell'errore di settaggio:
- Assenza di spolina bianca sul retro (tensione superiore troppo lasca): se il filo superiore copre per intero il rovescio del ricamo, la tensione del percorso aghi è insufficiente. Sul dritto i punti appariranno lenti, poco incisi e soggetti a impigliamento e usura precoce per abrasione.
- Spolina dominante o filo superiore invisibile (tensione superiore eccessiva o spolina debole): se il filo di spolina occupa quasi l'intera larghezza della colonna, il filo colorato viene tirato in modo violento. Sul fronte del capo compariranno puntini bianchi di spolina (looping o risalita del bianco) che sporcano i contorni del logo.
- Puckering (tessuto increspato a raggiera): quando la tensione complessiva supera la stabilità elastica del supporto tessile, attorno al disegno compaiono grinze perenni che resistono anche alla stiratura a vapore. Nei tessuti leggeri questo difetto denota una punciatura con densità eccessiva o una trazione esagerata dell'organo di cucitura.
Lo stabilizzatore: tipologie, grammatura e scelta del supporto
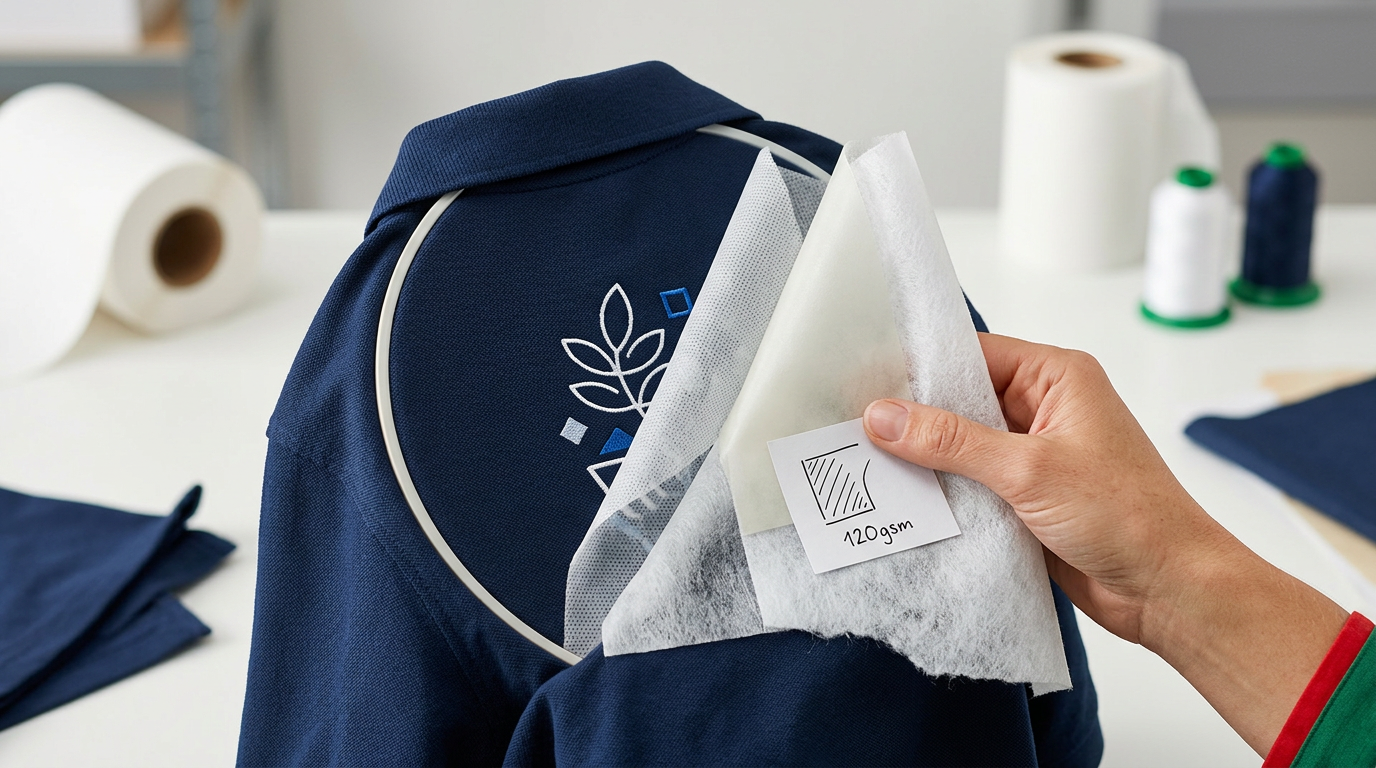
Nessun tessuto, sottoposto alle migliaia di perforazioni al minuto tipiche dei telai industriali ad alta velocità, è in grado di mantenere la propria stabilità dimensionale senza un'armatura di supporto: la fliselina o stabilizzatore (backing).
Il rovescio del capo mostra all'istante se il fornitore ha adottato lo stabilizzatore idoneo alla natura del tessuto o se ha utilizzato materiali di scarto:
Stabilizzatore a strappo (Tear-Away)
- Come si riconosce: a fine ricamo viene rimosso a mano tirandolo lungo il perimetro del disegno. Sul retro rimangono solo porzioni di supporto imprigionate sotto i blocchi di punti.
- Quando è idoneo: esclusivamente su tessuti ortogonali stabili, fermi e non elastici, come cappellini in cotone pesante, borse in cordura o giacche strutturate.
- L'errore comune: impiegarlo su maglieria o tessuti a maglia (come le t-shirt) per risparmiare tempo di rifilatura. Senza supporto permanente, dopo il primo lavaggio i punti si deformano e il tessuto intorno al ricamo cede.
Stabilizzatore a taglio (Cut-Away)
- Come si riconosce: viene ritagliato accuratamente a forbice attorno al ricamo, lasciando uno strato continuo e permanente di tessuto-non-tessuto a protezione del disegno per l'intera vita utile del capo.
- Quando è indispensabile: su tutte le maglie, piqué di cotone, pile e capi elasticizzati. Per le polo da lavoro ad alta resistenza, il supporto cut-away previene l'effetto "arricciatura a conca" durante le asciugature in tumbler o i lavaggi industriali.
Il film idrosolubile superiore (Topping)
Nel ricamo su tessuti con pelo superficiale o garzatura (pile, spugna, velluto), l'assenza di un film idrosolubile applicato sul dritto prima della lavorazione fa sprofondare i punti tra le fibre tessili. Sul retro, una base eccessivamente rigida può indicare un tentativo maldestro di compensare la mancanza del film superiore aumentando a dismisura il numero di punti, appesantendo inutilmente il capo.
Punciatura tecnica: nodi di fermatura, ponti e parametri millimetrici
La punciatura (digitizing) è la traduzione matematica della grafica vettoriale in traiettorie di punti coordinate per la macchina. Un software automatico produce retri caotici; una punciatura artigianale eseguita da un tecnico specializzato si distingue per ordine, comfort e pulizia.
Nodi di fermatura (Tie-in e Tie-off)
Ogni elemento del disegno richiede una legatura iniziale e una finale per bloccare il filo. Un'ispezione al tatto sul rovescio deve rivelare fermature quasi impercettibili. Se al passaggio del dito si percepiscono nodi duri, acuminati o grumi grossolani, la fermatura è stata programmata con un accumulo eccessivo di punti nello stesso foro, con il rischio di irritare la pelle del lavoratore.
Ponti di filo (Jump Stitches)
Nei passaggi macchina tra una lettera e l'altra o tra elementi disgiunti, i telai moderni azionano il rasafilo automatico. Se il retro presenta lunghe matassine di fili liberi da un carattere all'altro, significa che la sequenza non è stata ottimizzata o che il rasafilo è stato bypassato per velocizzare il ciclo. Questi fili pendenti costituiscono un punto di debolezza: possono impigliarsi nelle dita o negli indumenti intimi, sfilando il ricamo sul dritto.
Standard metrici di punciatura e leggibilità
Per garantire che il ricamo mantenga definizione e non collassi sul retro in un ammasso informe, la progettazione deve rispettare parametri geometrici precisi, come evidenziato dalle linee guida tecniche per patch ricamate e loghi aziendali:
- Altezza minima delle lettere minuscole: 4-5 mm.
- Altezza minima delle lettere maiuscole: 5-6 mm.
- Spessore minimo del tratto: 0,6-1 mm (sotto questo limite l'ago penetra ripetutamente sullo stesso tracciato, tagliando le fibre del capo).
- Margine di sicurezza dal bordo: almeno 2-3 mm rispetto a cuciture, bottoni o bordi perimetrali per evitare distorsioni meccaniche.
Per contestazioni formali su commesse industriali o perizie di conformità, il settore tessile adotta standard internazionali standardizzati, quali il sistema a quattro punti ASTM D5430 per l'ispezione dei difetti su tessuto, che assegna penalità da 1 a 4 punti in funzione della gravità e dell'estensione delle anomalie visive e dimensionali.
Perché il ricamo supera la stampa nei lavaggi industriali
Nel contesto delle divise per officine, edilizia e sanità, i capi sono sottoposti a lavaggi intensivi con detergenti alcalini e temperature tra i 60°C e i 90°C. Comprendere le differenze costruttive spiega la tenuta nel tempo delle diverse tecnologie, come documentato nei test di laboratorio sul comportamento dei filati e della stampa dopo cicli prolungati:
| Caratteristica | Stampa serigrafica / Termotransfer | Ricamo industriale a filo | Implicazioni sul rovescio | | :--- | :--- | :--- | :--- | :--- | Ancoraggio | Pellicolare (chimico / superficiale) | Meccanico (i fili attraversano la fibra) | Il retro evidenzia la penetrazione dell'intreccio nel tessuto | | Resistenza al lavaggio | Rischio di screpolature (cracking) e delaminazione | Resistente all'ebollizione e al candeggio (poliestere) | I nodi e la spolina trattengono la tensione strutturale | | Stabilità dimensionale | Dipende dall'elasticità dell'inchiostro essiccato | Garantita dallo stabilizzatore permanente | Lo stabilizzatore cut-away contrasta il ritiro differenziale | | Tridimensionalità | Piatta sul piano del tessuto | In rilievo naturale | Il volume del fronte corrisponde alla regolarità del retro |
Il ricamo non crea un film sul tessuto, ma si integra come armatura strutturale permanente. Se la spolina sul retro è ancorata a dovere, nessun lavaggio industriale può staccare i fili senza distruggere la fibra tessile sottostante.
Capi selezionati per tenuta strutturale del ricamo
La resa di un ricamo sul dritto e sul rovescio dipende per metà dalla macchina e per metà dalla stabilità tessile del capo scelto. Nel catalogo di Severo Ricami selezioniamo basi con armature adatte a reggere fino a 20.000 punti senza deformazioni perimetrali:
Polo da Lavoro Uomo
Piqué in misto cotone ad alta densità per ambienti professionali e manutenzione.

La pesantezza dell'armatura piqué consente di ancorare lo stabilizzatore a taglio con una rasatura perimetrale millimetrica. Abbinata alla nostra linea di polo maschili personalizzate, assicura che il colletto e lo stemma sul petto rimangano allineati senza avvallamenti.
Felpa Miami +
Felpa da lavoro mezza zip con manica raglan e cuciture rinforzate per logistica e cantieristica.

La felpatura interna accoglie il filo inferiore senza creare placche rigide a contatto con il corpo, rendendo il disegno morbido anche nelle campiture dense tipiche delle felpe da lavoro pesanti.
Pile Norway
Micropile tecnico con zip intera e manica raglan per operatori all'aperto.

La lavorazione sul pelo sintetico richiede un doppio presidio: film idrosolubile superiore per impedire l'affondamento dei punti e backing calibrato inferiore per non alterare l'elasticità dell'indumento.
Il protocollo di produzione di Severo Ricami a Manfredonia
Operando direttamente nel laboratorio di Manfredonia, Severo Ricami gestisce internamente tutte le fasi del ciclo produttivo senza demandare a terzi o a piattaforme automatizzate:
- Verifica della compatibilità tessile: prima di mandare in macchina un lotto di giacche softshell da cantiere o di pantaloni tecnici multitasche, analizziamo elasticità, grammatura e risposta termica per abbinare ago e stabilizzatore.
- Punciatura manuale su misura: calibriamo i punti di penetrazione dell'ago per evitare grovigli sul rovescio ed escludiamo i ponti aperti tra caratteri distanziati.
- Campionatura e bozza digitale preventiva: niente sorprese, niente costi nascosti. Forniamo la simulazione grafica per approvazione, suggerendo modifiche se un tratto grafico scende sotto la soglia di tolleranza di 0,6 mm.
- Rifilatura e controllo manuale capo per capo: ogni pezzo viene ripulito da residui di filo e ispezionato sul rovescio per verificare l'integrità delle fermature prima del confezionamento.
- Soluzioni per membrane tecniche: su tessuti impermeabili dove il ricamo diretto forerebbe la membrana riducendo l'impermeabilità, realizziamo patch e toppe ricamate sagomate applicabili con bordo merrow o termosaldatura perimetrale.
Checklist operativa in 4 punti per il controllo qualità all'arrivo merce
All'apertura della fornitura, estraete uno o due capi a campione ed eseguite questo test ispettivo sul rovescio del capo:
- Test tattile del rovescio: passate il polpastrello sul retro del ricamo. Deve apparire piatto e flessibile; se sentite nodi sporgenti o grumi duri, la punciatura è inadeguata.
- Ispezione della spolina (regola dei tre terzi): verificate che nelle lettere piene il filo bianco centrale occupi circa un terzo dell'ampiezza, delimitato simmetricamente dal filo colorato.
- Verifica dello stabilizzatore: sui tessuti a maglia, controllate che lo stabilizzatore sia a taglio permanente e rifilato a circa 2-4 mm dal bordo, senza strappi ruvidi che lasciano il punto scoperto.
- Controllo dei fori d'ago: tirate leggermente il tessuto in diagonale intorno al ricamo. Non devono essere visibili asole slabbrate o fili rotti provocati da aghi usurati o sbeccati.
Per impostare la vostra prossima commessa con standard certificati, potete configurare la personalizzazione sul nostro portale oppure richiedere una consulenza tecnica direttamente al nostro laboratorio di Manfredonia per una verifica preventiva della resa su tessuto.
See also: Abbigliamento da lavoro ricamato per il
See also: Personalizzazione di giacche invernali e softshell